公司新闻
 热门搜索:
 更新时间:2026-10-31
 点击次数:0
密炼机大修周期没有统一固定标准,主要取决于设备的实际运行工况和维护状态,不同行业、不同生产强度下的差异较大。不少企业因对大修节点判断不准,要么过早停机造成产能浪费,要么延误维修导致设备故障扩大。本文将拆解大修周期的核心判断依据,帮助企业找到适合自身工况的大修节奏。
大修周期的长短是多重因素共同作用的结果,企业可以结合自身情况对照评估:
生产强度是影响大修周期的重要因素之一:如果企业采用24小时连续生产模式,设备核心部件的磨损速率会明显高于间歇式生产的设备。而加工物料的特性也会产生显著影响:炭黑、陶瓷粉末等高磨蚀性物料,或是含腐蚀性添加剂的高分子材料,会加速密炼室壁、转子棱峰、密封件的损耗,缩短大修间隔;加工普通软质橡胶、通用塑料的设备,磨损速率更低,大修间隔相对更长。
日常运维的到位程度,是拉开同型号设备大修周期差异的核心原因。定期检查转子密封件磨损情况、及时更换合格的润滑油、清理密炼室残留物料,都能有效减少核心部件的异常磨损,拉长大修间隔。反之,如果日常维护缺位,小磨损积累成大故障,不仅会缩短大修周期,还可能引发突发性停机,打乱生产计划。
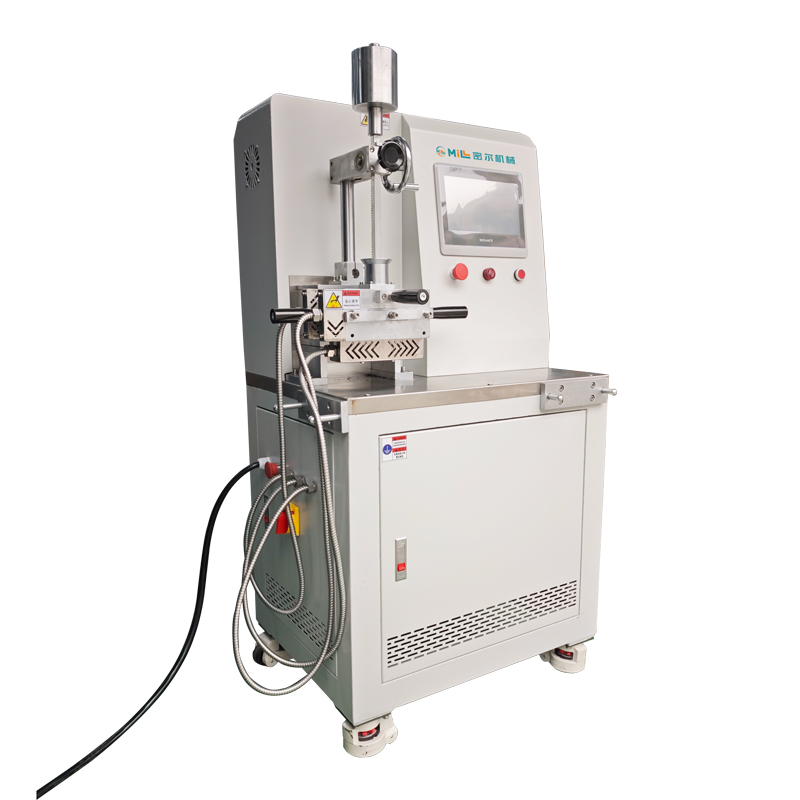
密炼机核心部件的材质选型、加工精度和装配工艺,从源头上直接影响着设备的耐磨耐损能力。比如转子表面采用耐磨处理工艺、密炼室壁选用高强度耐磨钢材的设备,抗磨损能力更强,大修周期也更稳定。而制造精度不足、部件材质不达标的设备,运行中容易出现异常磨损、配合间隙过大等问题,往往需要提前大修。
很多企业容易陷入“按固定时间大修”的误区,其实相比单纯的时间周期,设备的实际运行状态更值得参考。当出现以下信号时,建议及时评估大修必要性:
合理的运维和生产管理,能有效延缓设备磨损,拉长大修间隔,企业可以从以下几方面着手:
第一,规范日常运维流程。建立设备运行台账,记录生产时长、负载、物料类型以及维护记录;严格按照设备规范进行润滑、清洁、间隙检查,及时处理小故障,避免问题扩大。
第二,优化生产工艺安排。在满足产品质量的前提下,合理调整加料顺序、混炼温度和转速,减少物料对核心部件的过度磨蚀;避免长时间超负荷运行,合理安排生产间隙,降低设备损耗。
第三,做好设备状态监测。定期对核心部件的磨损情况进行检测,动态掌握设备状态,提前排查隐患。密尔(广东)橡塑机械可为客户提供设备巡检、状态评估与运维指导服务,帮助企业合理规划大修节点。
不少企业在规划大修时容易走极端,反而造成不必要的损失,常见的误区有两类:
一是认为“越晚大修越省钱”。如果核心部件磨损到一定程度仍继续运行,不仅会导致混炼质量下降、废品率上升,还可能损坏更多关联部件,反而增加大修成本,甚至引发安全隐患。
二是完全照搬参考周期。设备厂家给出的通常是标准工况下的参考值,企业需要结合自身生产强度、物料特性、运维水平灵活调整,不能生搬硬套。
合理的做法是建立动态评估机制,结合设备实际运行状态判断大修时机,而非单纯依赖时间周期。
合理规划密炼机大修周期,是企业平衡生产效率与维护成本的重要环节。如果您对设备状态评估、大修方案或日常运维有疑问,可与密尔(广东)橡塑机械的技术团队沟通,我们会结合您的实际工况提供针对性的建议与方案。
 当前位置: