公司新闻
 热门搜索:
 更新时间:2026-10-29
 点击次数:0
开炼机辊筒温度控制是橡塑混炼工序的核心参数之一,直接决定物料塑化均匀度、混炼效率与成品力学性能。不少生产企业会遇到辊温波动大、左右辊温差超标、温度调节响应慢等问题,进而导致批次稳定性差、不良品率上升、换产效率低。本文将从辊温控制的基本逻辑出发,梳理常见异常的诱因,分享不同应用场景下的调节思路与优化方向。
开炼机的混炼过程依靠两个相向转动的辊筒对物料施加剪切力,而辊筒表面温度则直接影响物料的粘弹性与塑化程度。目前主流的控温方式是在辊筒内部设置流道,通过通入冷却水或导热油等介质,调节介质的温度与流量来控制辊面温度。
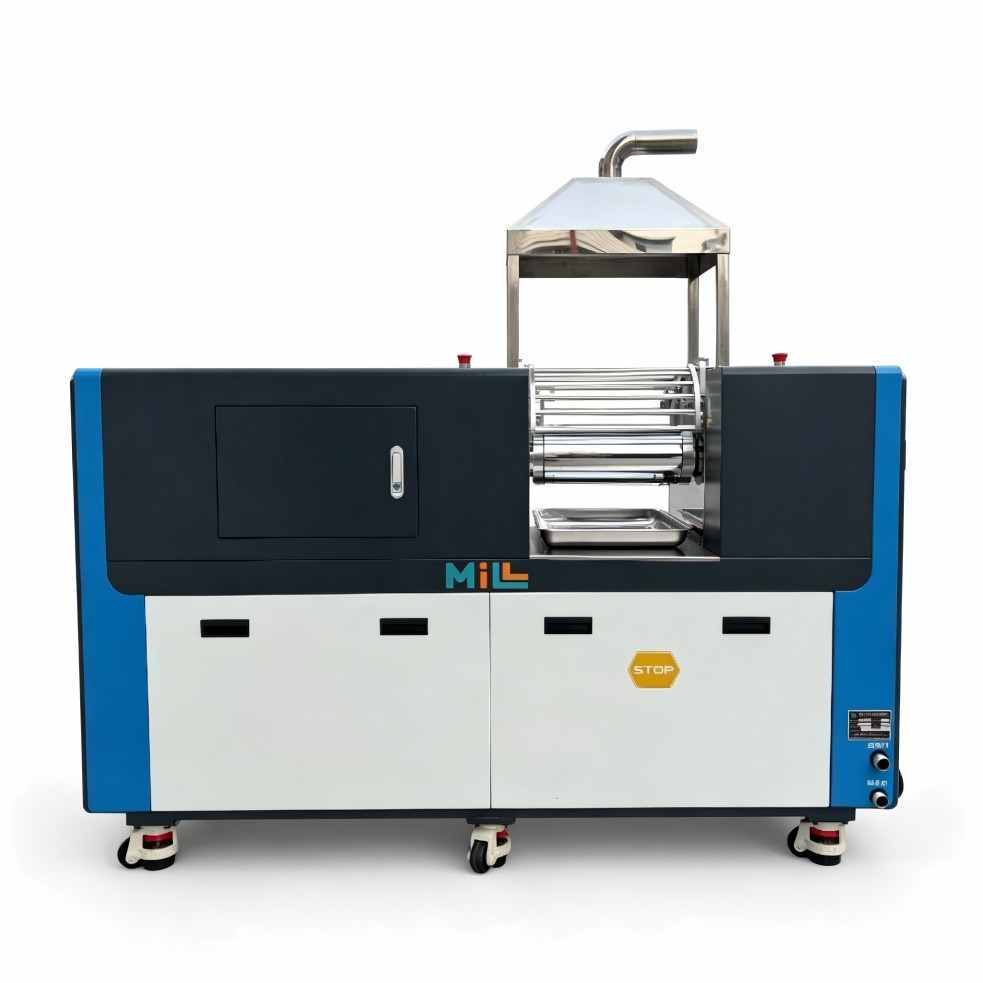
如果辊温过低,物料塑化速度慢、混炼均匀度不足,还会增加设备运行负荷;如果辊温过高,则容易导致橡胶焦烧、塑料降解,直接影响成品的物理性能与外观质量。对于批量生产的企业来说,辊温的稳定性直接决定了批次间的一致性,是影响良率与生产成本的关键因素。
这是生产中最常见的问题之一,常见诱因包括温控元件精度不足、冷却/导热介质的压力与流量不稳定、辊筒内部流道结垢堵塞等。辊温频繁波动会导致同一批次物料的塑化程度不均,后续压延、挤出等工序的良率下降,严重时还会造成整批物料报废。
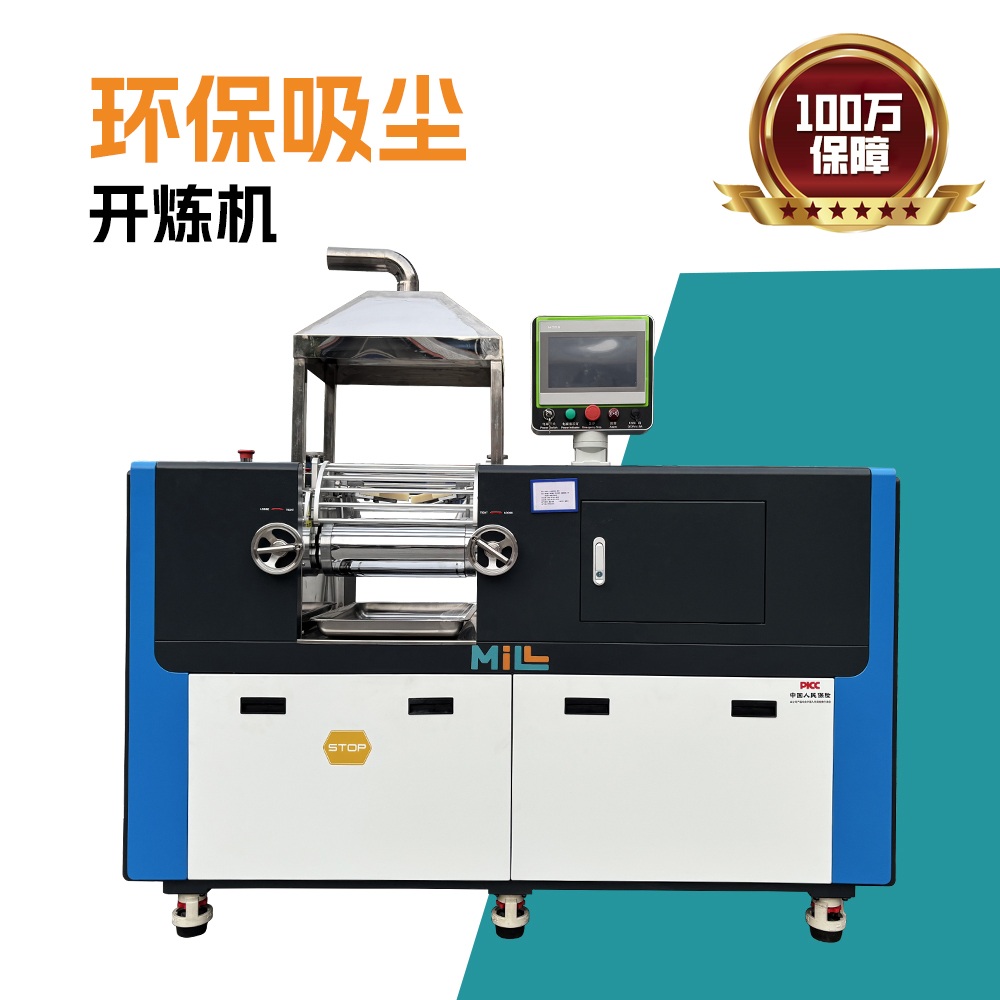
当辊筒左右两端的表面温度差异过大时,物料在辊筒宽度方向上的塑化效果会出现明显差异,对于宽幅开炼机的影响更为突出。这类问题大多与辊筒内部流道设计不合理、介质进出口排布不对称有关,也可能是单侧管路堵塞导致的流量不均。
换产或调整配方时,往往需要调整辊温,如果温度升降速度过慢,会拉长待机等待时间,降低整体生产效率。这类问题通常与温控系统的功率配置不足、流道结构设计不合理、介质流量偏小有关,对于多品种、小批量生产的企业影响尤为明显。
橡胶塑炼阶段的辊温不宜过高,避免橡胶分子链过度降解影响强度;混炼后期加入硫化剂、促进剂等助剂后,更要严格控制辊温在安全范围内,防止物料焦烧。不同种类的橡胶(如天然胶、丁苯胶、乙丙胶等)对辊温的适配要求也有差异,需要结合配方灵活调整。
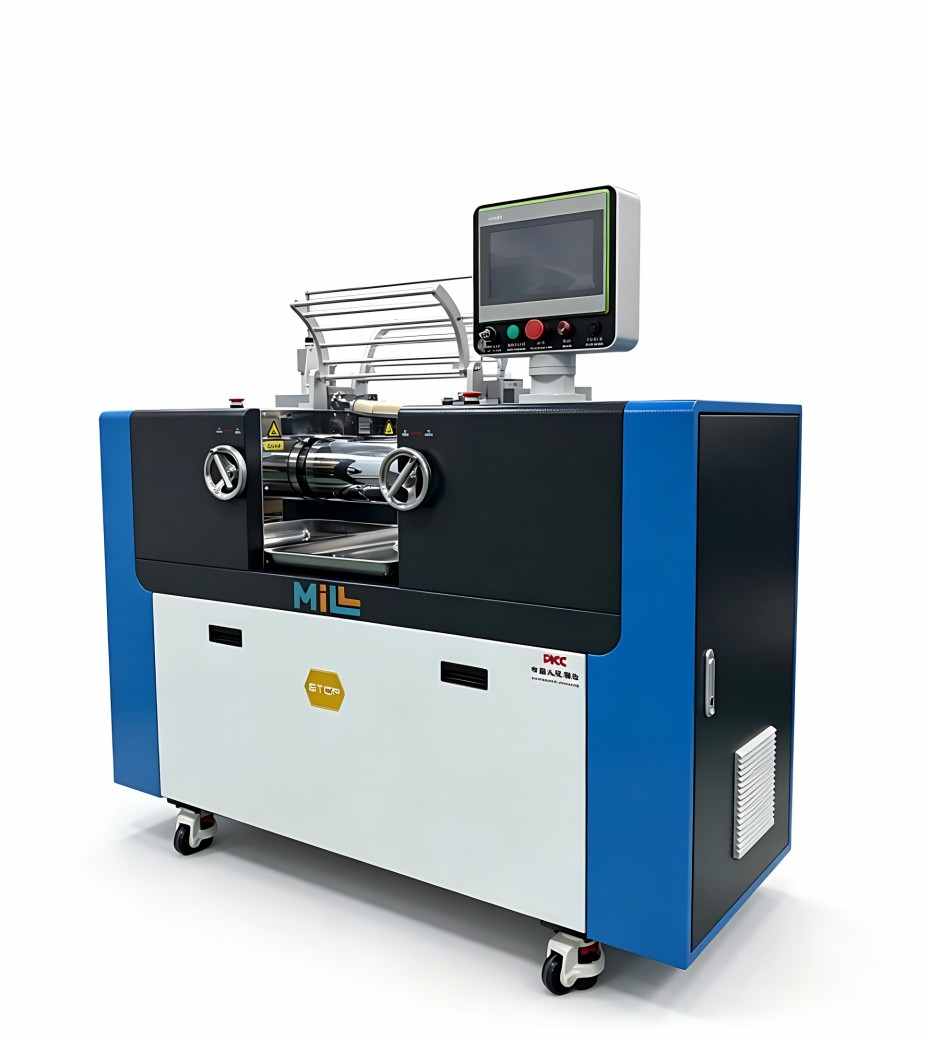
塑料共混、填充改性的过程中,辊温需要保证基础树脂充分塑化,同时避免热敏性助剂(如阻燃剂、抗氧剂等)分解。对于高填充配方,由于填料导热性差,需要适当提高辊温并延长混炼时间,同时保证辊温的均匀性,避免局部塑化不足。
对于陶瓷粉末、新能源材料等高填充或特殊物性的物料,混炼过程对辊温的稳定性与均匀性要求更高,否则容易出现物料分散不均、局部结块等问题。这类场景下,开炼机辊筒温度控制没有通用的标准参数,需要结合物料特性、配方比例与工艺要求针对性调试。
想要稳定辊温、提升混炼工艺质量,可以从设备选型、日常维护、工艺管理三个方向入手:
第一,设备选型阶段要提前明确自身的物料特性、产能要求、换产频率,选择适配的辊筒流道结构与温控系统配置,比如采用多回路独立温控、高精度调节元件等,避免后期改造的额外成本。
第二,日常生产中要做好温控系统的维护,定期校准温度传感器、清理介质管路中的杂质与结垢,检查介质压力与流量是否稳定,保证温控系统的响应速度与精度。
第三,结合自身配方体系制定标准化的辊温调节流程,减少人工操作的随意性,提升不同批次之间的工艺一致性。
密尔(广东)橡塑机械拥有10年以上橡塑设备研发经验,可根据客户的具体工况提供定制化的开炼机设备与混炼工艺解决方案,支持全流程非标设计,配套完善的本地化售后服务网络,帮助客户解决混炼工序中的各类痛点。
如需结合自身生产场景评估开炼机控温配置或工艺优化方向,可联系密尔(广东)橡塑机械获取针对性的建议与方案。
 当前位置: