开炼机常见故障及处理实用运维指南
开炼机作为橡塑混炼工序的核心设备之一,不少运维人员都关心开炼机常见故障及处理的规范方法。这类故障大多集中在辊筒、传动、润滑、安全装置四大系统,处理核心是“先排查诱因、再精准处置”,避免盲目拆解导致二次损坏。本文梳理了高频故障类型、排查逻辑与规范处理方法,帮助运维人员快速定位问题,降低停机对产能的影响。
一、高频故障类型与规范处置方法
1.1 辊筒系统异常
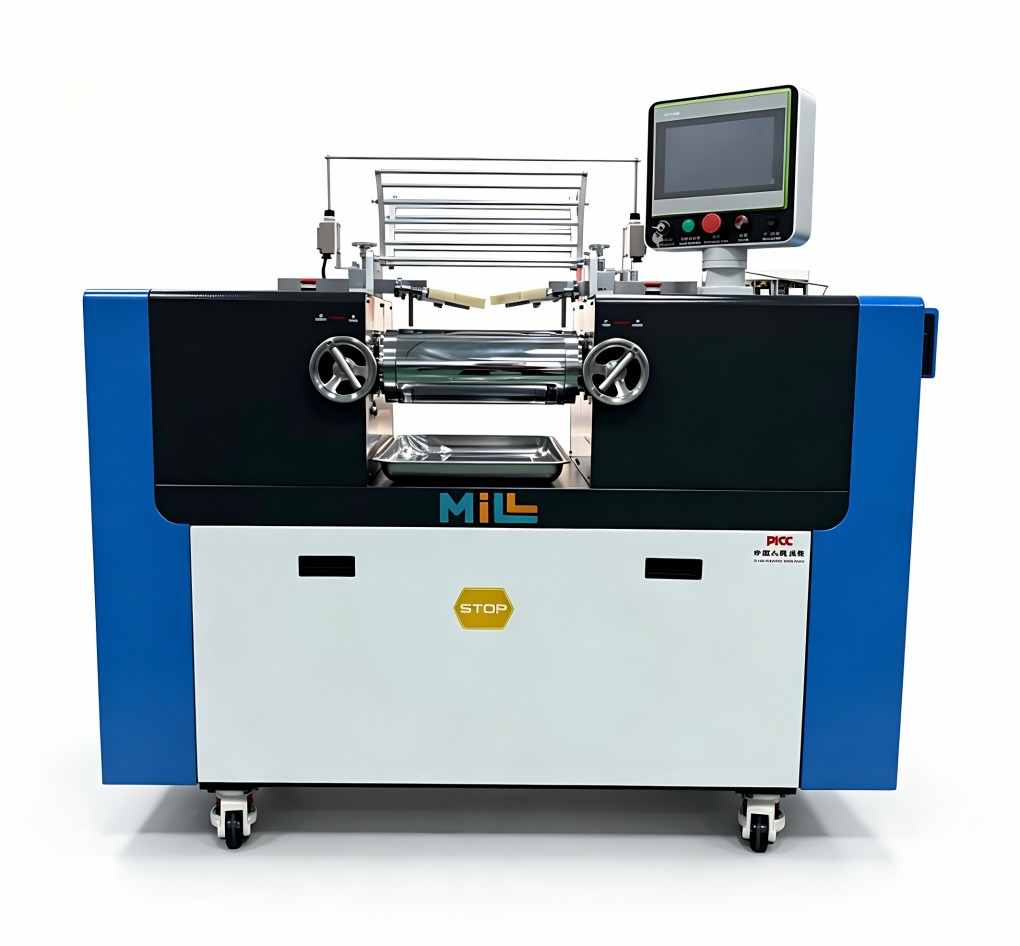
辊筒是直接接触物料的核心部件,常见问题包括辊面磨损不均、辊温异常、辊隙调整失灵。
- 辊面磨损不均:多由长期固定投料位置、设备偏载运行导致,需先优化投料方式,磨损较轻时可修磨辊面恢复精度,磨损严重则需更换辊筒。
- 辊温异常:若出现局部过热或温度不达设定值,先排查加热/冷却管路是否堵塞,再检查温控仪表参数是否偏移,对应疏通管路、校准仪表即可。
- 辊隙调整失灵:通常是调节螺杆积料或润滑不足导致,先清理螺杆表面残留物料、补充润滑脂,仍无法动作则检查调节机构的齿轮啮合情况。
1.2 传动系统故障
传动系统负责带动辊筒稳定运转,常见问题有运行异响、转速不稳、过载停机。
- 运行异响:先排查齿轮箱是否缺油、齿轮磨损是否超标,再检查联轴器是否对中,对应补加润滑油、更换磨损齿轮、调整联轴器同轴度。
- 转速不稳:多为电机皮带打滑或变频参数异常导致,先调整皮带张紧度,若仍无改善则核对变频器参数设置,避免转速波动影响混炼质量。
- 过载停机:首先确认是否因投料过量、物料硬度过高导致,排除工艺问题后,再检查过载保护装置的阈值是否设置合理,严禁随意调高保护阈值。
1.3 润滑与冷却系统问题
润滑和冷却系统是设备长期稳定运行的保障,常见故障有漏油、油温过高、冷却效果差。
- 漏油问题:先检查密封件是否老化、管路接头是否松动,对应更换密封件、紧固接头,避免润滑油不足导致部件干磨损坏。
- 油温过高:多为润滑油变质、散热管路堵塞导致,需更换合格润滑油、疏通散热管路,长期高温会加速部件老化,需及时处置。
- 冷却效果差:检查冷却水流量是否充足、管路内壁是否结垢,对应调整水阀开度、清理管路水垢,避免辊温失控影响物料性能。
1.4 安全装置异常
开炼机的安全装置是操作人员的重要防护屏障,常见问题有急停失灵、安全挡板误触发。
- 急停失灵:立即停机检查急停按钮触点是否氧化、线路是否松动,严禁安全装置失效的设备带病运行。
- 安全挡板误触发:先检查挡板的触发传感器位置是否偏移,再调整传感器灵敏度,既要避免误动作影响生产,也要保证防护功能正常。
二、故障处置的基本原则与注意事项
处理开炼机故障时,需遵循“安全优先、先简后繁、溯源根治”的原则,避免临时处置留下安全隐患或导致故障反复。
- 安全优先:所有故障排查必须在断电、停机并挂警示牌的状态下进行,严禁带电拆解转动部件,防止机械伤害事故。
- 先简后繁:排查时先从最常见的诱因入手,比如先检查是否有物料卡滞、管路是否堵塞,再拆解复杂部件,有效缩短排查时间。
- 溯源根治:故障修复后要找到根本原因,比如频繁出现辊温异常,不能只清理管路,还要检查冷却水水质是否达标,从源头解决问题。
三、日常运维降低故障发生的核心要点
多数开炼机故障都与日常运维不到位有关,建立规范的运维台账能有效降低故障发生概率,还能延长设备使用寿命,降低长期生产投入,重点做好三项工作:
- 每日开机前检查:确认辊面无损伤、安全装置正常、润滑液位达标、管路无泄漏,空载运行3-5分钟无异常再投料生产。
- 定期维护保养:按设备说明书要求更换润滑油、校准温控仪表、检查密封件磨损情况,及时更换达到使用寿命的易损件。
- 规范操作培训:要求操作人员严格按工艺要求投料,避免长期过载、偏载运行,减少人为因素导致的设备损坏。
四、专业设备与运维支持建议
了解开炼机常见故障及处理方法后,企业更需要从源头降低故障发生概率,选择品质可靠的设备与专业的售后支持十分关键。
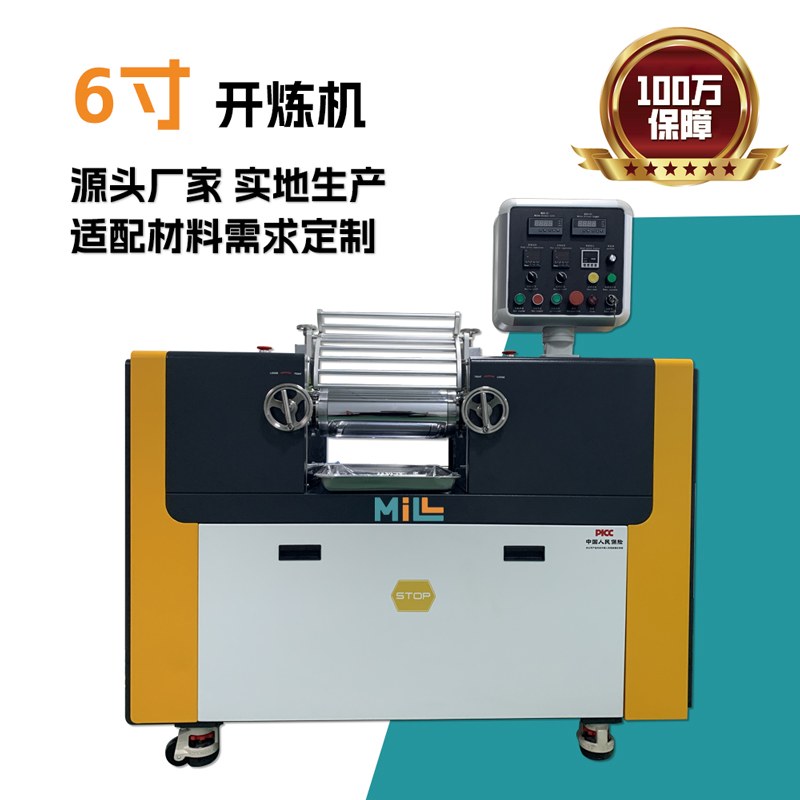
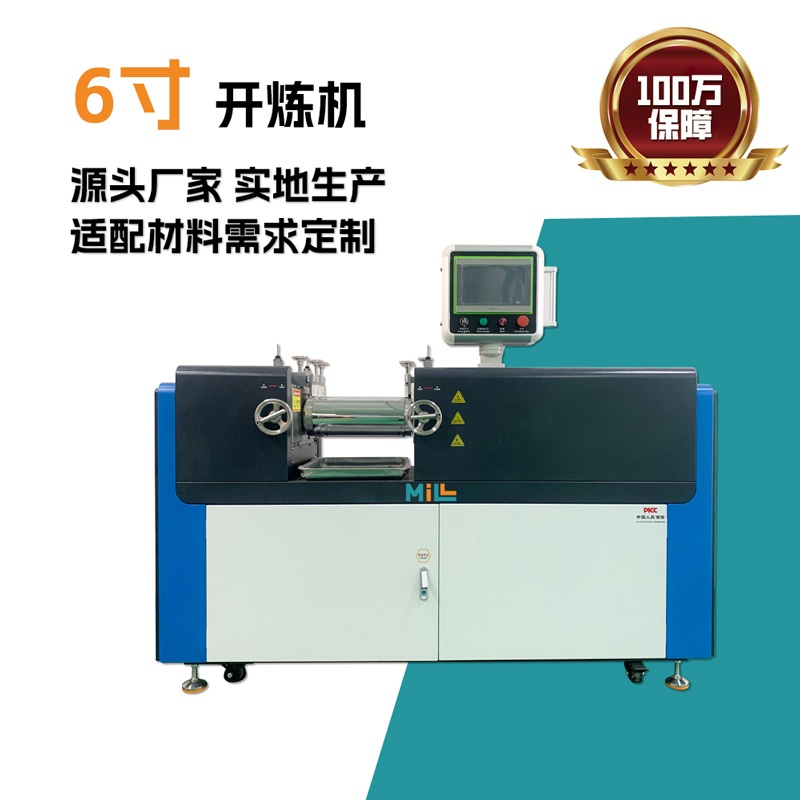
密尔(广东)橡塑机械拥有10年以上橡塑设备研发经验,可提供开炼机、密炼机、造粒机等全套橡塑成型设备,支持全流程非标定制化方案,配套全球本地化售后服务网络,能为客户提供设备选型、工艺优化、运维指导等多方面支持。
如果您需要结合自身生产工况评估设备配置、获取针对性运维建议,可随时与密尔橡塑技术团队沟通。
 热门搜索:
 更新时间:2026-10-28
 点击次数:0
 当前位置: