公司新闻
 热门搜索:
 更新时间:2026-10-26
 点击次数:0
开炼机轴承更换步骤没有所谓的“捷径”,必须按规范流程分步操作,否则易引发辊筒同轴度偏差、密封失效、轴承寿命缩短等问题,反而延长停机时间、增加生产损失。不少橡塑企业的维护团队因忽略操作细节,导致新轴承使用不久就出现故障。本文将拆解从前期判断到最终验收的全流程操作要点,帮助维护人员高效、安全完成更换。
当开炼机出现以下典型表现时,可优先排查轴承状态,确认是否需要更换:
正式拆卸前需做好充分准备,避免安全隐患或中途停工:
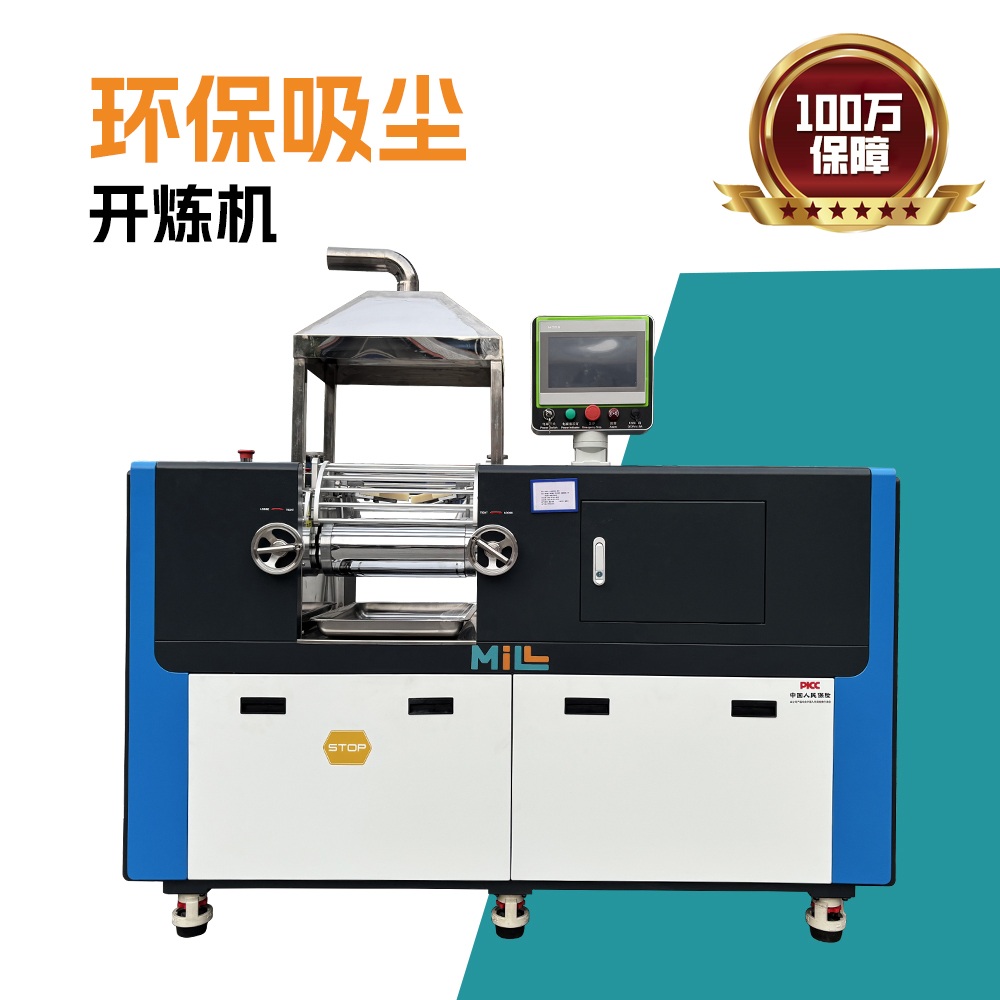
完整的开炼机轴承更换步骤需遵循拆卸、清洁、安装、校准的逻辑,每个环节都有需注意的细节:
用专用工装固定辊筒,防止拆卸时滑落移位。依次拆卸轴承座端盖、密封组件,使用拉马均匀拉出旧轴承,禁止用铁锤直接敲击轴承或辊颈,避免造成不可逆损伤。
彻底清理辊颈、轴承座内腔的旧润滑脂与杂质,检查辊颈是否有划痕、磨损,轴承座是否有裂纹、变形。若辊颈存在轻微磨损,需先修复再安装新轴承,否则会影响配合精度。
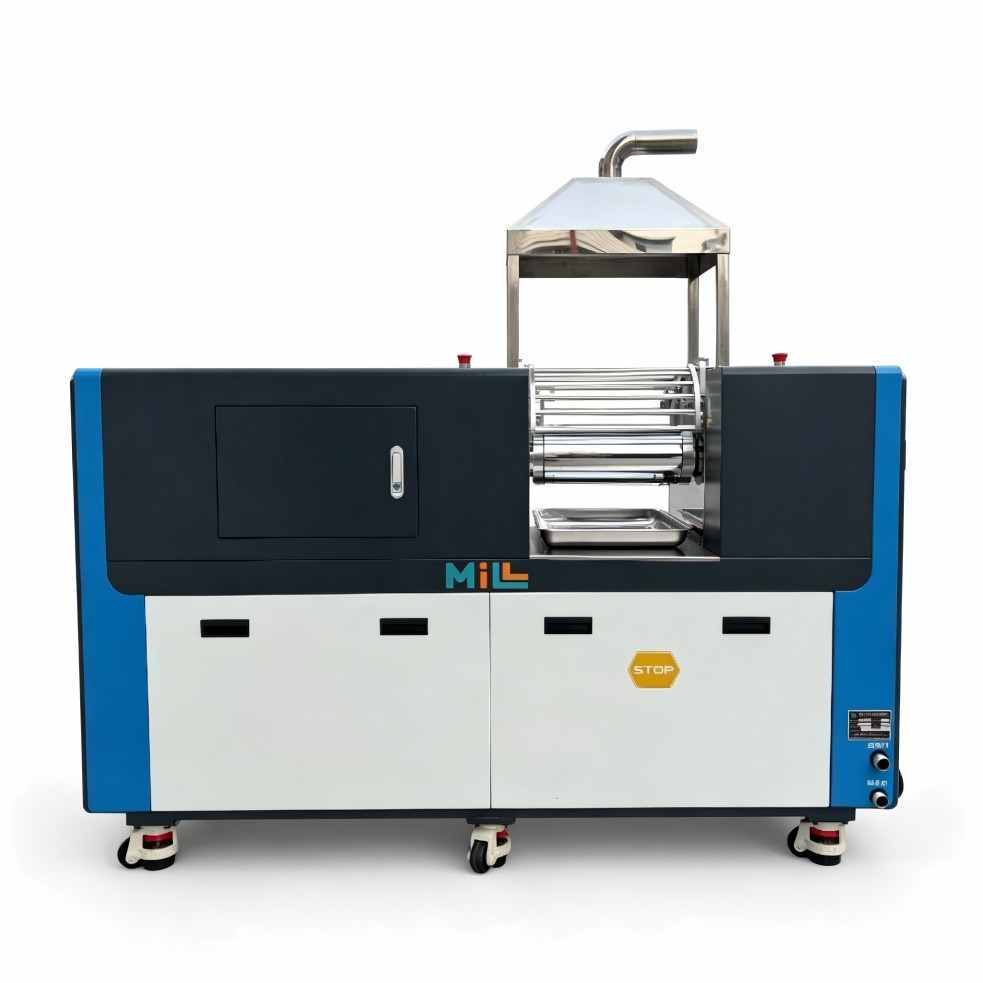
按轴承产品说明要求做好安装前准备,采用合适方式将轴承均匀装配到辊颈上,保证受力均匀无偏斜。装配后调整轴承预紧量与轴向间隙,数值需符合设备设计要求,过紧易发热磨损,过松则引发辊筒跳动。
安装新的密封组件,结合部位按要求涂抹密封胶,防止漏油进灰。轴承座复位后,采用对角交叉方式均匀拧紧固定螺栓,避免受力不均导致轴承座偏斜。
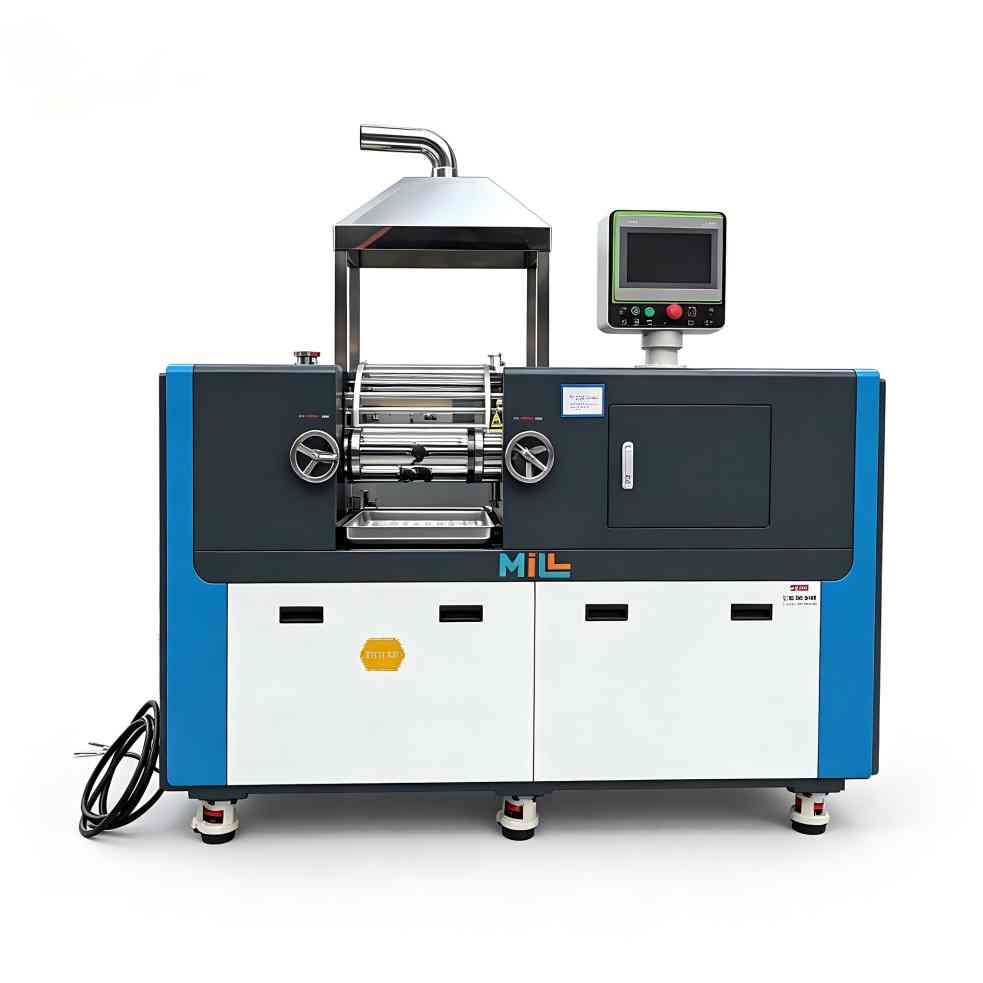
用百分表检测辊筒径向跳动与轴向窜动量,确认符合精度要求后加注润滑脂。填充量要适中,过多易导致散热不良、温度升高,过少则会造成干磨损坏。
更换完成后不能直接投入生产,需按流程逐步验证:
如果更换后出现轴承温度过高、异响等问题,优先排查预紧量调整不当、轴承座安装偏斜、润滑脂加注过多或选型错误、辊颈磨损未修复等原因,针对性调整后再运行,避免带故障生产。
密尔(广东)橡塑机械在多年设备服务中发现,大部分开炼机轴承提前损坏都与日常维护不到位有关。做好以下几点,可有效延长轴承使用寿命:
如果企业维护团队对大规格开炼机的轴承更换、精度校准没有把握,建议联系设备厂家专业售后团队支持。
掌握规范的开炼机轴承更换步骤,能有效减少操作失误、缩短停机时间,降低设备维护成本。实际操作中还需结合设备型号、使用工况灵活调整,若遇到精度校准、部件匹配等难题,不要强行操作。
如果您的企业在开炼机维护保养、设备选型升级或混炼工艺优化方面有疑问,可结合实际工况与我们沟通,密尔(广东)橡塑机械可为您提供专业的评估与解决方案建议。
 当前位置: