公司新闻

开炼机辊筒镀铬的作用、工艺要求及质量判断与维护指南

更新时间:2026-10-22点击次数:0

开炼机辊筒镀铬工艺全解:作用、质量标准与维护要点

开炼机辊筒镀铬是橡塑混炼环节中提升辊筒性能的核心工艺之一,直接关系到辊筒的使用寿命、混炼精度与产品表面质量。很多橡塑生产企业在选型或维护开炼机时,都会重点关注镀铬层的质量与工艺标准。本文将从实际生产需求出发,拆解镀铬工艺的核心作用、质量判断维度与日常维护方法,为设备选型与生产运维提供参考。

一、辊筒镀铬对开炼机生产的核心价值

开炼机的辊筒直接与混炼物料接触,长期承受摩擦、挤压与温度作用,是影响混炼质量与设备寿命的核心部件。对辊筒进行镀铬处理,主要有三方面实际价值:

一是提升耐磨性能。混炼时炭黑、陶瓷粉等硬质填料会持续磨损辊面,未镀铬的辊筒易出现凹凸不平,导致混炼均匀度下降、产品公差变大。镀铬层硬度较高,可大幅降低磨损速度,延长辊筒使用寿命,减少停机更换成本。

二是提升耐腐蚀性能。部分配方含阻燃剂、酸性助剂等腐蚀性组分,易侵蚀辊筒基体引发凹坑、锈斑。镀铬层可隔绝腐蚀性介质与基体,降低腐蚀风险,尤其适用于塑料改性、新能源材料等特殊生产场景。
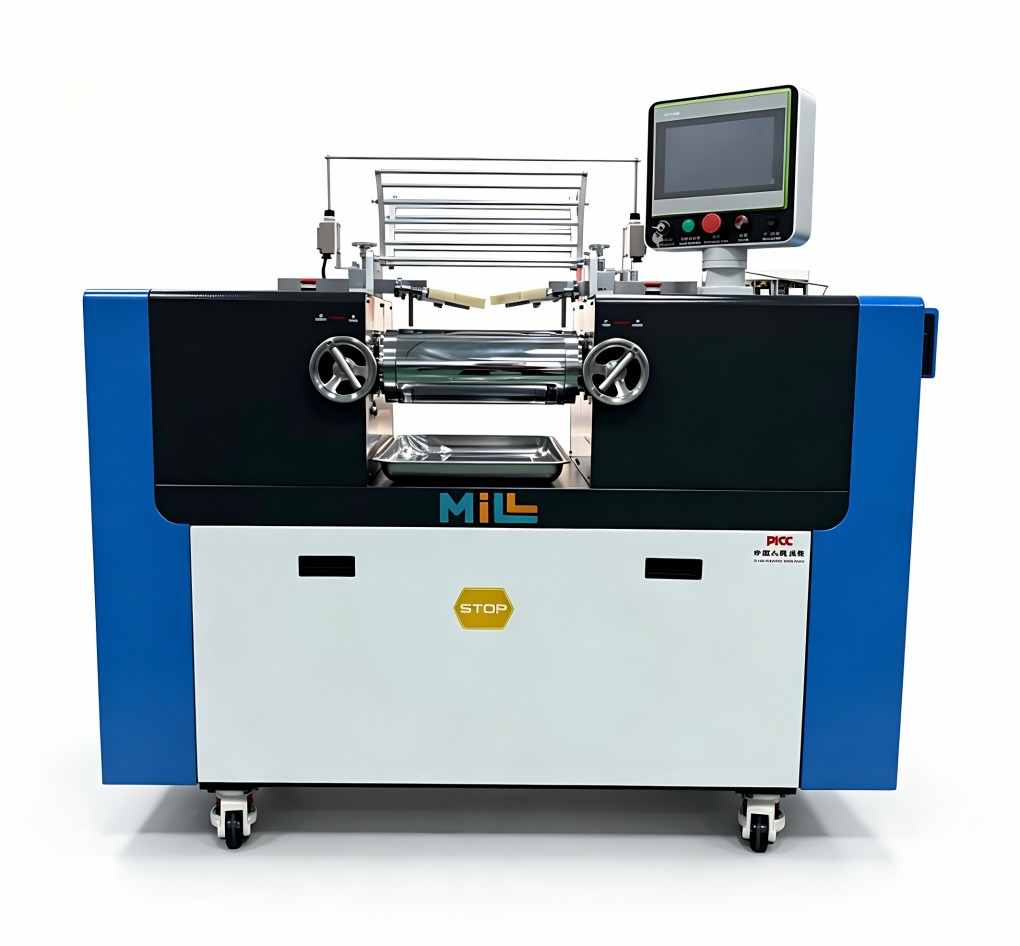
开炼机辊筒镀铬的作用、工艺要求及质量判断与维护指南-1

三是优化表面光洁度。镀铬后辊面更平整光滑,物料不易粘辊,出料均匀度与产品表面质量更稳定;换色、换配方时清理难度更低,可缩短停机时间,提升生产效率。

二、判断镀铬层质量的3个核心维度

既然开炼机辊筒镀铬直接关系到生产稳定性与运维成本,采购或维护时该如何评估质量?可以从三个核心维度入手:

  • 镀层厚度与均匀度:镀铬层厚度需匹配工况,过薄易快速磨损,过厚则可能增加脱落风险。相比单一厚度,均匀度更为关键——若辊面不同位置镀层厚度差异过大,会导致局部磨损不均,很快出现精度下降、混炼不匀的问题,甚至需要提前更换辊筒。
  • 镀层与基体的结合力:若结合强度不足,使用中易出现起皮、脱落,脱落的铬屑会污染物料造成报废,还会导致基体快速腐蚀磨损,缩短辊筒寿命。正规工艺会通过多道预处理工序提升结合力,降低故障概率。
  • 表面致密度与光洁度:镀层孔隙率直接影响耐腐蚀性,孔隙过多时腐蚀性介质会透过孔隙侵蚀基体,引发镀层鼓泡脱落。表面光洁度则关系到粘辊程度与产品质量,光洁度越高,粘辊概率越低,换料清理时间越短。

三、不同生产场景的工艺选型参考

不同行业的混炼物料特性差异较大,对镀铬工艺的需求也有所区别,企业可以结合自身生产场景选择适配的方案:
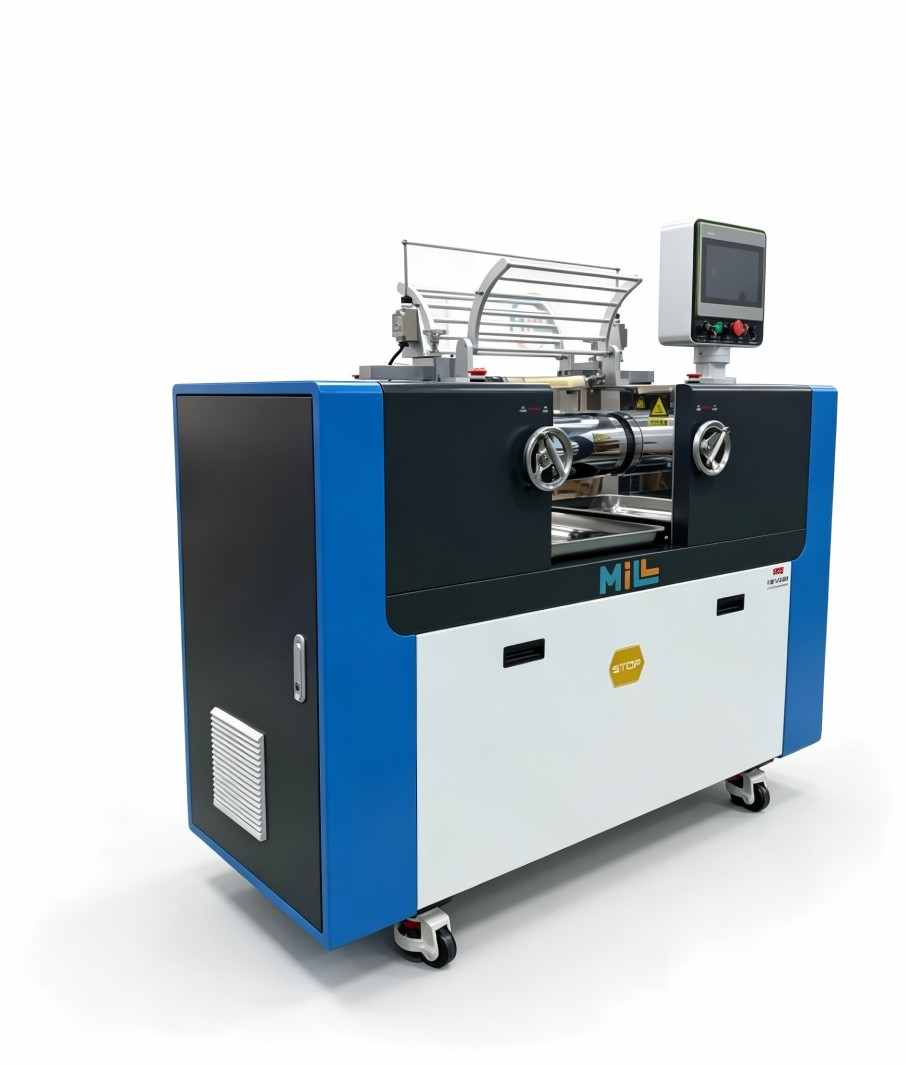
开炼机辊筒镀铬的作用、工艺要求及质量判断与维护指南-2

  • 轮胎、普通橡胶制品生产:混炼物料以炭黑、橡胶基体为主,磨损与腐蚀程度中等,选择常规标准的镀铬工艺即可满足需求,重点关注镀层均匀度与结合力,平衡投入与使用寿命。
  • 塑料改性、新能源材料加工:常添加阻燃剂、金属粉体、锂电正负极材料等腐蚀性或高硬度组分,需适当提升镀层致密度与厚度,降低孔隙率,减少腐蚀与磨损风险,延长维护周期。
  • 陶瓷粉末、高填充体系生产:物料对辊筒的磨损强度极高,除优化镀铬工艺外,还可结合辊筒基体材质的定制化调整,进一步提升整体耐磨性能,降低长期运维成本。

四、镀铬辊筒的日常维护与选型建议

想要延长镀铬辊筒的使用寿命,除了关注出厂工艺,日常生产中的规范维护也十分重要:

  1. 避免硬物刮擦辊面:生产前需检查物料,防止金属碎屑等硬质杂物混入混炼环节;清理辊筒表面时应使用铜质刮刀或专用柔性工具,禁止用尖锐硬物刮蹭辊面,避免划伤镀层。
  2. 定期检查辊面状态:每班生产结束后及时清理辊筒残留物料,定期检查辊面是否有划痕、起皮、凹坑等损伤,若发现小范围缺陷及时处理,避免损伤范围扩大影响产品质量。
  3. 避免温度骤变损伤:生产过程中合理控制辊筒温度,避免长时间超温运行,也不要在高温状态下直接用冷水冲淋辊筒,防止镀层与基体因热胀冷缩差异导致结合力下降。

对于有定制化需求的橡塑生产企业,密尔(广东)橡塑机械有限公司拥有10年以上橡塑设备研发经验,可根据客户的具体配方、产能与工况需求,提供适配的开炼机设备与辊筒工艺方案,支持全流程非标定制,配套完善的售后服务网络,帮助企业优化生产流程、降低运维成本。
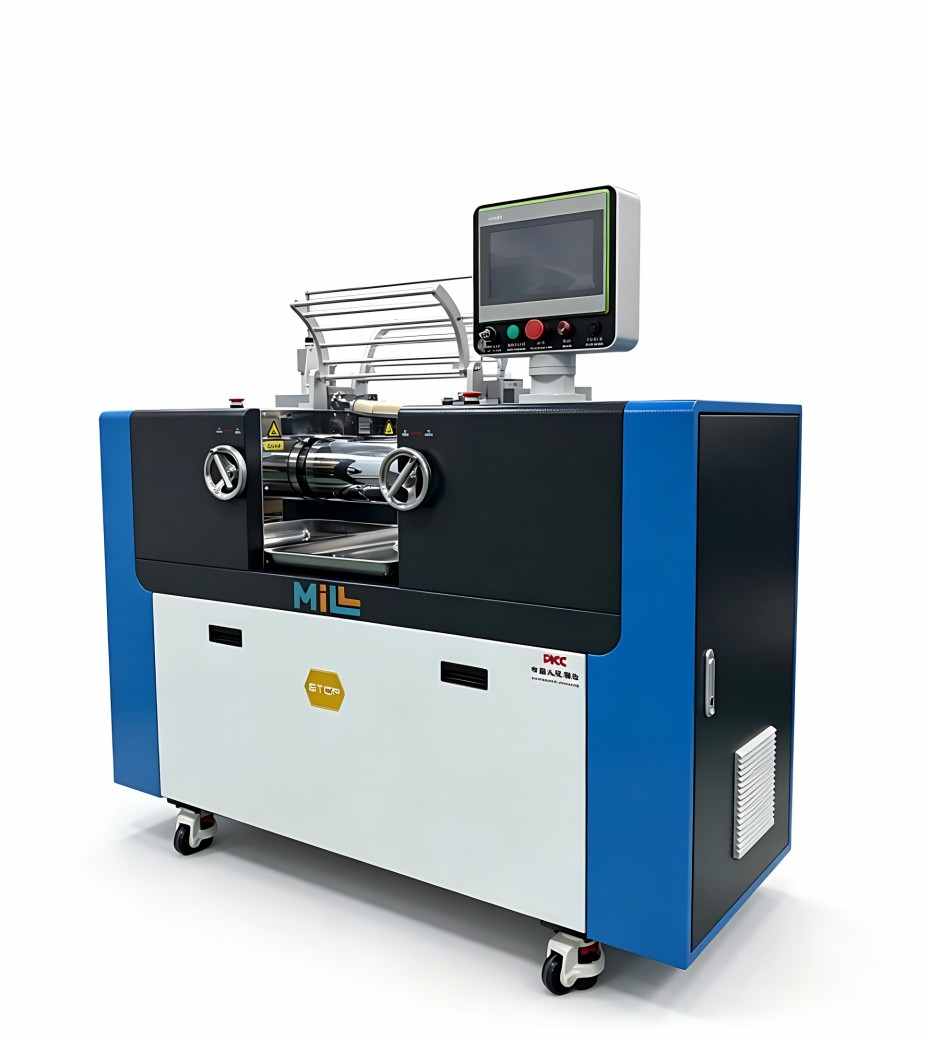
开炼机辊筒镀铬的作用、工艺要求及质量判断与维护指南-3

如果您需要结合自身生产工况评估合适的辊筒工艺或设备选型方案,可联系密尔橡塑技术团队获取针对性建议。