公司新闻
 热门搜索:
 更新时间:2026-10-20
 点击次数:0
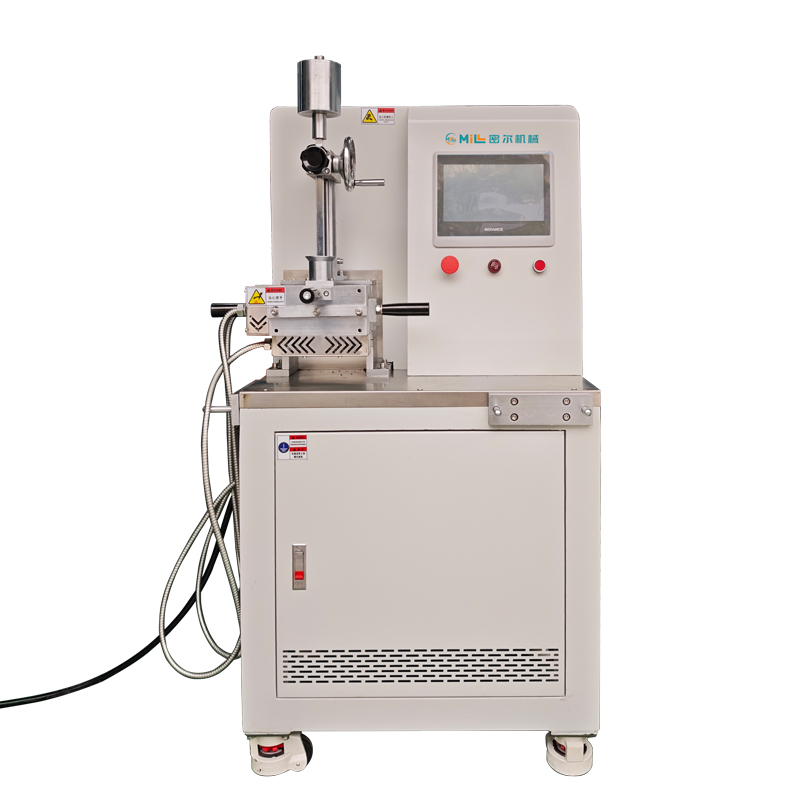
密炼机密封圈更换没有固定的统一周期,需结合设备运行工况、密封材质及日常维护情况判断,当出现轴端漏料、混炼腔压力异常波动等信号时,需及时停机检查并按需更换。作为密炼机日常维护的核心环节之一,规范的更换操作与合理的选型直接影响设备密封性、物料损耗率与生产稳定性。本文整理了密封圈更换的判断标准、操作步骤、选型误区及维护技巧,为橡塑生产企业的设备运维团队提供参考。
很多运维人员容易等到严重漏料才更换密封圈,其实此时已经可能造成物料浪费、批次质量波动甚至设备部件损伤。出现以下几种信号时,就应着手安排检查与更换:
不规范的更换操作不仅会缩短新密封圈的使用寿命,还可能刮伤转子轴面、腔体等核心部件,造成更大的损失。建议按照以下流程规范操作:
第一步:停机安全确认。切断主电源并挂牌警示,待混炼腔降温、压力完全释放后,清理腔内残留物料,避免烫伤或物料干扰。
第二步:拆卸旧密封组件。按照设备说明书的顺序依次拆卸压盖、密封环、弹簧等部件,拆卸时避免用硬物直接撬刮轴面与密封腔体接触面,防止留下划痕。
第三步:接触面检查与处理。检查转子轴、密封腔体的接触面是否有磨损、腐蚀或划痕,轻微损伤可采用细砂纸抛光处理,若损伤较深则需先修复基础部件再更换密封圈。
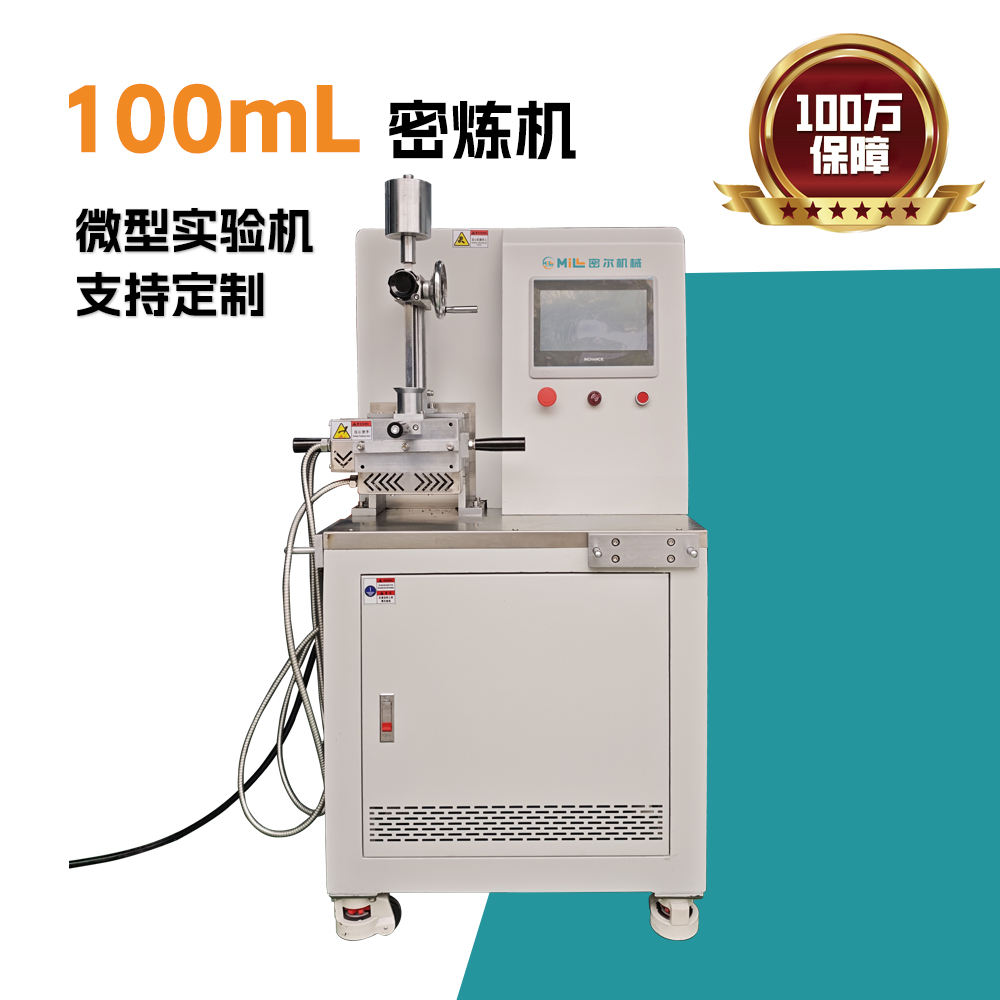
第四步:安装新密封圈。核对新密封圈的型号、材质是否匹配,按照标记方向依次安装密封组件,安装时可涂抹适配的润滑脂,避免密封圈扭曲、切边。
第五步:试机检漏。安装完成后先空载运行一段时间,逐步提升压力与温度,检查密封部位是否有渗漏,确认无异常后再投入正常生产。
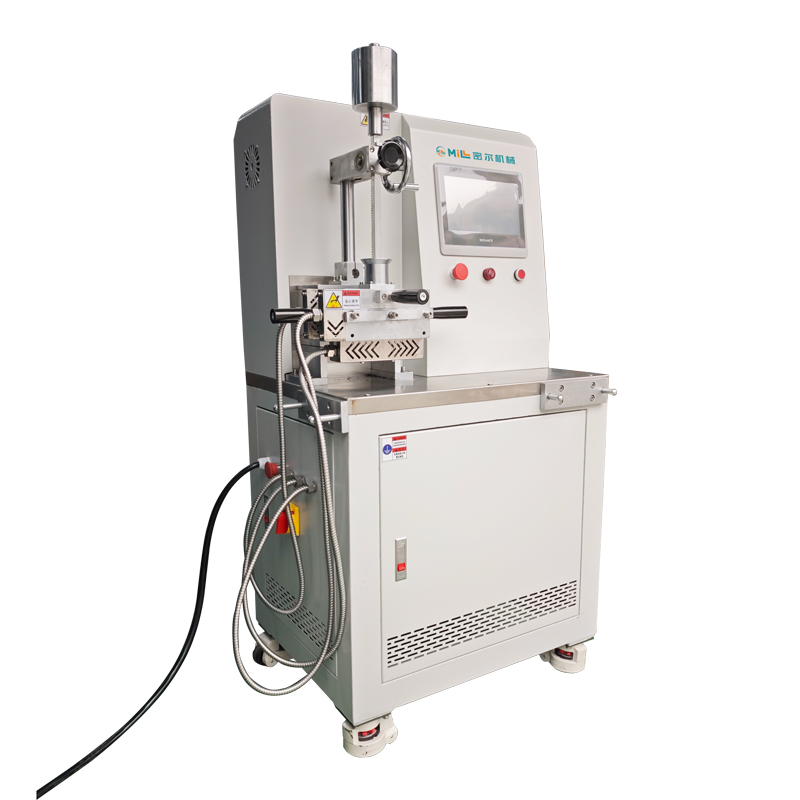
不少企业在更换密封圈时只关注“能不能装上”,忽略了选型与配套检查,导致更换后很快再次出现故障,常见误区有以下三类:
一是只看价格不看工况适配。不同生产场景工况差异较大,轮胎制造的高温混炼、塑料改性的腐蚀性填料、新能源材料的高精度要求,对应的密封圈材质(如丁腈、氟橡胶、聚四氟乙烯复合材料等)和结构均有差异,盲目选用低价通用款反而会增加综合成本。
二是只换密封圈不检查配套部件。密封失效不一定是密封圈本身的问题,弹簧弹力下降、轴面磨损、压盖变形、冷却系统堵塞都可能导致密封故障,如果不排查根本原因,只更换密封圈很快会再次出现问题。
三是安装操作凭经验不看规范。比如密封圈方向装反、强行敲击安装、润滑脂选用不当等,都会直接损坏密封圈,导致刚更换就出现渗漏。
密尔(广东)橡塑机械的密炼机设备配套的密封组件均针对不同应用场景做了材质与结构优化,客户更换时可结合自身设备型号、生产工况咨询原厂适配建议,少走弯路。
除了规范更换操作,日常预防性维护也能有效延长密封圈使用寿命,降低更换频率与停机损失:
如果企业在密炼机密封圈更换、密封系统优化或日常设备维护方面有疑问,可结合具体的设备型号、生产工况与技术团队沟通。密尔(广东)橡塑机械拥有10年以上橡塑机械研发与服务经验,可提供针对性的运维建议与配套支持。
 当前位置: